


Notizia
Casa / Notizia / Novità del settore / Stampaggio rotazionale dell'HDPE: proprietà principali, vantaggi e applicazioni industriali
Chiedete a qualsiasi direttore di stabilimento perché ha scelto l'HDPE per un serbatoio stampato in rotazionale e probabilmente sentirete la stessa risposta: rigidità. Lo stampaggio rotazionale dell'HDPE offre la rigidità di una parte in polietilene ad alta densità senza le linee di saldatura o i punti deboli tipici di altri metodi di stampaggio. Se la tua applicazione prevede sostanze chimiche, pressione o lunghi intervalli tra i punti di supporto, l'HDPE dovrebbe essere in cima all'elenco.
Per arrivarci è necessaria più attenzione al controllo del processo rispetto all'LLDPE, ma il vantaggio è un componente che mantiene la sua forma, resiste allo scorrimento e resiste ai mezzi aggressivi. Questa guida spiega come funziona lo stampaggio rotazionale dell'HDPE, come si confronta con l'LLDPE e cosa cercare in un partner di produzione.
Lo stampaggio rotazionale dell'HDPE è semplicemente il processo di stampaggio rotazionale che utilizza polietilene ad alta densità come resina. Il materiale viene macinato in polvere fine o estruso in microgranuli, posto all'interno di uno stampo cavo in alluminio o acciaio e lo stampo viene riscaldato ruotando su due assi perpendicolari. Il polimero si scioglie, riveste l'interno dello stampo e forma una parte priva di giunzioni e senza tensioni mentre lo stampo si raffredda.
Poiché lo stampo ruota su due piani, lo spessore delle pareti rimane uniforme anche su geometrie complesse. Angoli, nervature e inserti possono essere modellati senza giunzioni secondarie. L'HDPE contribuisce specificamente a una cristallinità e densità più elevate rispetto a LDPE o LLDPE, il che si traduce in maggiore rigidità, migliore resistenza al calore e minore permeabilità ai solventi e al vapore acqueo.
Gli stampi sono generalmente realizzati in alluminio o fabbricati in acciaio per tirature elevate. Per l'HDPE, lo stampo deve includere uno sfiato per consentire la fuoriuscita dell'aria spostata; in caso contrario, l'aria intrappolata può causare fori sulla superficie e un riempimento incompleto.
Una delle domande più comuni nello stampaggio rotazionale è quale tipo di polietilene scegliere. La tabella seguente fornisce un confronto pratico tra HDPE e LLDPE per lo stampaggio rotazionale.
| Proprietà | HDPE | LLDPE |
|---|---|---|
| Densità (g/cm³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Modulo di flessione (MPa) | 800 – 1.300 | 400 – 800 |
| Resistenza alla trazione allo snervamento (MPa) | 20 – 30 | 12 – 20 |
| Resistenza agli urti | Moderato | Eccellente |
| Resistenza alle crepe da stress | Bene | Eccellente |
| Ritiro durante il raffreddamento | Più in alto | Più in basso |
| Rigidità della parete | Alto | Moderato |
La versione breve: scegli l'HDPE quando la parte deve resistere alla flessione, all'impronta o alla pressione interna a temperature elevate. Scegli LLDPE quando la tenacità e la resistenza allo stress cracking contano di più. Molti rotostampatori immagazzinano entrambi i materiali e un buon produttore a contratto ti aiuterà a selezionare la qualità giusta per l'effettivo ambiente di servizio.
Un modo di pensarci è che l’HDPE si comporta più come una plastica strutturale, mentre l’LLDPE si comporta più come un elastomero resistente. In un'applicazione con serbatoio, l'HDPE offre una sensazione più solida e una migliore resistenza alla deformazione quando il serbatoio è parzialmente pieno. In una barriera galleggiante o stradale, dove sono probabili gli impatti, la deflessione e la resistenza all'impatto dell'LLDPE possono essere più preziose.
L'HDPE mediante stampaggio rotazionale è meno tollerante rispetto allo stampaggio di LDPE o LLDPE. Poiché l'HDPE ha un punto di fusione più preciso e un contenuto cristallino più elevato, il tempo del forno, la temperatura di picco e la velocità di raffreddamento devono essere strettamente controllati. Se le particelle di polvere sono troppo grossolane, la superficie interna presenterà dei fori di spillo; se la temperatura del forno è troppo elevata il materiale potrebbe degradarsi; se il raffreddamento non è uniforme, la parte può deformarsi.
Le tipiche condizioni di stampaggio rotazionale per l'HDPE prevedono una temperatura dello stampo compresa tra 250 e 350 °C, una temperatura massima dell'aria interna di 190–220 °C e una fase di raffreddamento lenta e controllata. Anche i tassi di ritiro tendono ad essere leggermente più alti rispetto all'LLDPE, quindi le dimensioni dello stampo e i dispositivi di raffreddamento devono essere regolati di conseguenza.
Anche la qualità della polvere è importante. È più probabile che l'HDPE necessiti di una distribuzione delle dimensioni delle particelle più ristretta rispetto all'LLDPE perché le particelle più grandi possono creare linee di flusso. Gli addetti allo stampaggio rotazionale più esperti polverizzano l'HDPE fino a ottenere una maglia target simile, ma regolano le condizioni di macinazione per evitare un'eccessiva polvere fine. Alcuni utilizzano anche sensori di pressione interni per monitorare la temperatura di picco dell'aria e decidere con precisione quando far uscire lo stampo dal forno.
Lo stampaggio rotazionale dell'HDPE viene utilizzato nei settori in cui le prestazioni strutturali e la resistenza chimica non possono essere compromesse. Esempi comuni includono serbatoi di stoccaggio di prodotti chimici sfusi, serbatoi di miscelazione, serbatoi di dosaggio, vassoi di contenimento, alloggiamenti per apparecchiature industriali, componenti per il trattamento dell'acqua e serbatoi per irroratrici agricole.
Per i serbatoi di stoccaggio verticali, la rigidità dell'HDPE consente alle pareti più alte di resistere alle sollecitazioni circolari senza eccessivo spessore delle pareti. Anche il design a fondo conico di molti serbatoi industriali beneficia della stabilità dimensionale dell'HDPE, soprattutto quando il serbatoio è riempito con liquidi densi. Un tipico esempio è il serbatoio di stoccaggio in PE a fondo conico CPT5000L, che gli stampatori rotazionali producono con una parete senza giunzioni e raccordi stampati integralmente. Gli stampatori progettano anche per i carichi meccanici che i serbatoi subiscono durante il trasporto, un argomento trattato in uno sguardo più approfondito stabilità del serbatoio dell'acqua pulita su strade sconnesse.
 Serbatoio di stoccaggio in PE con fondo conico CPT-5000L per uso industriale Un serbatoio di stoccaggio in HDPE stampato in rotazionale con fondo conico e parete senza giunture, adatto per liquidi densi e ambienti industriali esigenti dove la stabilità dimensionale e la resistenza alla corrosione sono importanti. Visualizza il prodotto →
I serbatoi di miscelazione e i fusti di dosaggio sono un'altra soluzione naturale. Queste parti sono spesso esposte ai carichi dell'agitatore, alla coppia degli ugelli e all'esposizione ripetuta ad acidi o alcali. La maggiore rigidità dell'HDPE riduce la flessione sulle sporgenze di montaggio e mantiene le tolleranze dimensionali attorno agli inserti filettati. Per volumi maggiori, un barile di miscelazione in PE da 10 tonnellate offre agli ingegneri di processo un recipiente senza giunture e resistente alla corrosione.
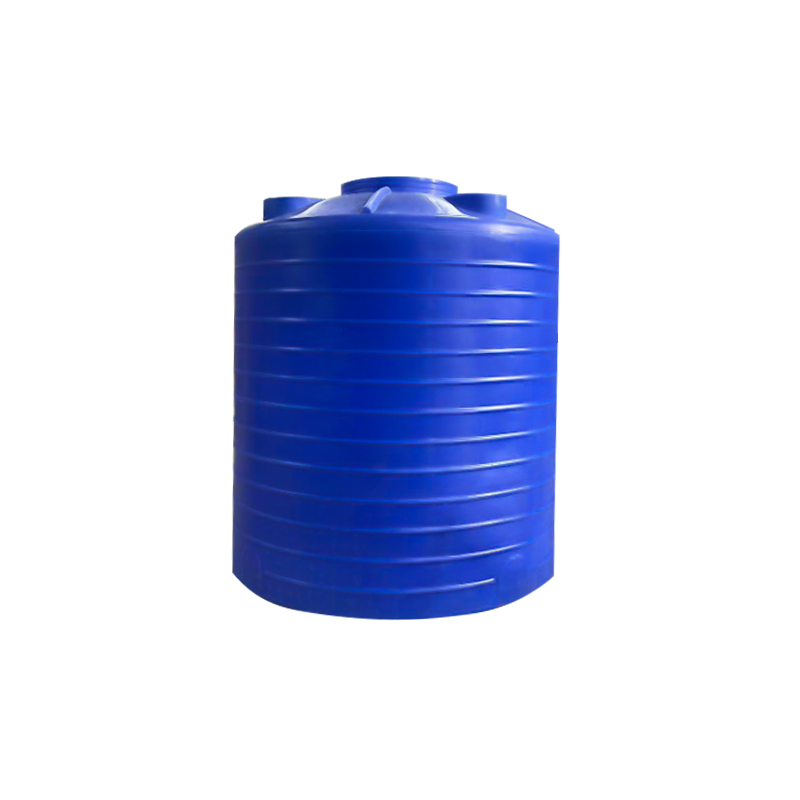 Barile di miscelazione in PE da 10 tonnellate per la lavorazione chimica Un cilindro stampato in rotazionale di grande capacità progettato per applicazioni di miscelazione e dosaggio, che offre rigidità e resistenza alla corrosione per resistere ai carichi dell'agitatore e all'esposizione chimica ripetuta. Visualizza il prodotto →
Nelle aree di stoccaggio dei prodotti chimici, i vassoi a tenuta stagna sono ora un requisito di sicurezza standard. Un vassoio stampato in rotazionale in HDPE offre la stessa compatibilità chimica del serbatoio stesso, con un interno liscio facile da ispezionare e pulire. La possibilità di modellare maniglie e vaschette di scarico direttamente nel vassoio elimina le fasi di assemblaggio.
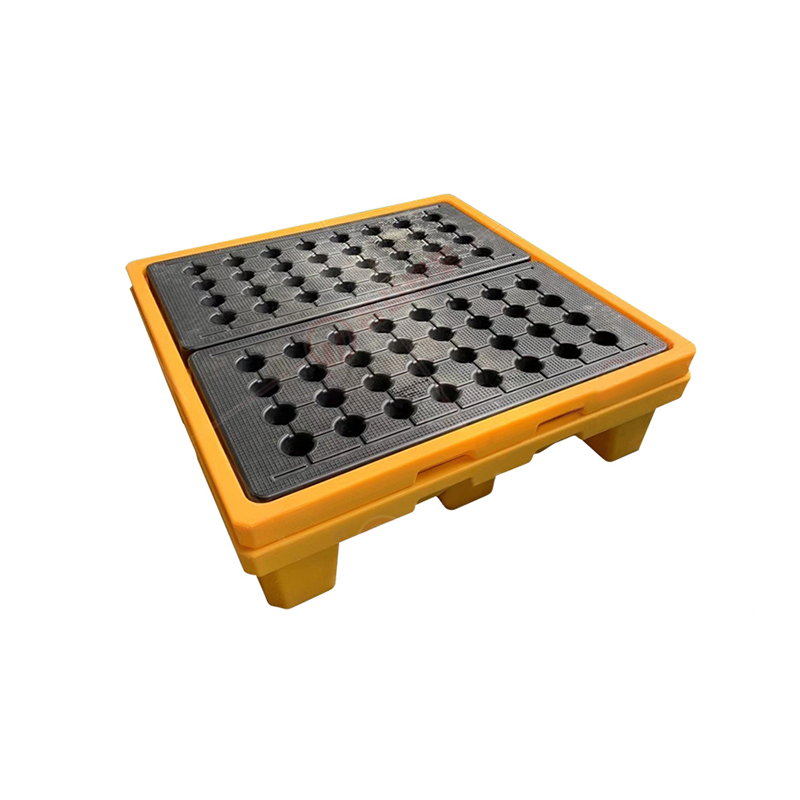 Vassoio per secchi a prova di perdite stampato in rotazionale per lo stoccaggio di prodotti chimici Un vassoio in HDPE con maniglie sagomate e bacinelle di scarico, che fornisce una soluzione di contenimento liscia, facile da pulire e chimicamente compatibile con i liquidi conservati. Visualizza il prodotto →
Oltre a vasche e vassoi, lo stampaggio rotazionale dell'HDPE viene utilizzato per:
Non tutti gli stampatori rotazionali hanno l’esperienza per gestire l’HDPE in modo redditizio. Prima di effettuare un ordine, chiedi informazioni sulla manipolazione delle polveri, sul controllo della temperatura dello stampo e sulle procedure di raffreddamento. Confermare di aver già realizzato progetti HDPE, perché la curva di apprendimento è reale.
Considera anche l'intera catena di prodotti. Un partner che progetta e realizza i propri stampi, come Industria della plastica di Cixi Junyi , può eseguire iterazioni più rapide sulla compensazione del ritiro e sul posizionamento del gate. L'azienda è situata nel polo di stampaggio rotazionale di Cixi, vicino alle principali rotte logistiche, e offre sia prodotti standardizzati che sviluppo OEM personalizzato. Se hai bisogno di supporto sulla progettazione delle parti, sulla selezione dei materiali o sulle attrezzature per gli stampi, un produttore esperto può fare la differenza tra un prototipo che funziona e un ciclo di produzione che fallisce.
Ispezionare il loro sistema di qualità e richiedere le certificazioni dei materiali. Un partner affidabile dovrebbe essere in grado di documentare il grado della resina, la tracciabilità del lotto e i controlli dello spessore delle pareti. Dovrebbero anche aiutarti a comprendere i tempi di consegna, soprattutto per l'HDPE perché fasi di raffreddamento più lunghe possono prolungare i tempi di ciclo rispetto all'LLDPE.
Non trascurare l’ingegneria dei costi. La resina HDPE è talvolta più costosa per chilogrammo rispetto all'LLDPE, ma la sua maggiore rigidità può consentire una parete leggermente più sottile in alcuni modelli. Il costo netto dipende dalla geometria, dal volume e dalle operazioni secondarie richieste. Un buon partner discuterà apertamente questi compromessi prima che tu ti impegni con gli strumenti.
Lo stampaggio rotazionale dell’HDPE non è il materiale più semplice da gestire, ma i risultati parlano da soli. Quando si specifica la giusta qualità, si investe in attrezzature adeguate e si lavora con uno stampatore che comprende i limiti del processo, si ottengono parti robuste, leggere, resistenti alla corrosione e sorprendentemente convenienti per volumi medio-bassi. Inizia con i requisiti del servizio, non solo con la scheda tecnica del materiale, e lascia che un partner esperto ti aiuti dalla progettazione dello stampo alla parte finale.

 villaggio wuyuqiao, città di Henghe, città di Cixi, provincia di Zhejiang
 +86-15257871220
 [email protected]
