


Notizia
Casa / Notizia / Novità del settore / Stampaggio rotazionale innovativo: design, materiali e applicazioni nel mondo reale
Chiedete alla maggior parte delle persone di immaginare lo stampaggio rotazionale e descrivono la stessa scena: uno stampo cavo riempito con polvere di plastica, che gira lentamente in un forno finché la polvere non si scioglie e ricopre l'interno. L’immagine è accurata, ma è obsoleta da decenni. Oggi lo stampaggio rotazionale innovativo è un processo guidato dalla progettazione che produce parti con geometria complessa, inserti stampati, pareti riempite di schiuma e superfici che un tempo richiedevano diverse fasi di assemblaggio.
Lavoriamo con questo processo dal 2007 da Cixi, una città nello Zhejiang che le persone qui chiamano la città natale dello stampaggio rotazionale. Le domande dei clienti sono cambiate nel corso del tempo. Gli acquirenti non si chiedono più solo se una forma può essere modellata; chiedono informazioni sulla tolleranza dello spessore delle pareti, sulle prestazioni agli urti dopo un inverno all'aperto, sulla stabilità ai raggi UV e sulla velocità con cui un nuovo progetto può viaggiare dallo schizzo al pallet caricato.
In pratica, qui l’innovazione raramente arriva come una svolta sensazionale. Si presenta come una serie di miglioramenti pratici che insieme modificano ciò che uno stampo può produrre e la coerenza con cui lo produce. Quattro aree portano la maggior parte del peso.
L’effetto combinato è che il processo non è più limitato a semplici forme cave. Un pezzo moderno stampato in rotazionale può essere un serbatoio del carburante con deflettori interni, un involucro di apparecchiature con staffe stampate o un filtro in mattoni per un impianto di trattamento delle acque reflue.
Una carica misurata di polvere polimerica viene inserita in uno stampo cavo. Lo stampo viene chiuso, bloccato e spostato in un forno ruotando su due assi perpendicolari. La polvere cade e forma gradualmente una pelle uniforme contro la superficie calda dell'utensile. Una volta completata la fusione, lo stampo si sposta in una stazione di raffreddamento e continua a ruotare in modo che la parte non si afflosci e il pezzo finito viene quindi rimosso.
Poiché non vi è alcuna pressione di iniezione e nessun punto di iniezione, la parte è priva di giunture e presenta uno stress interno molto basso. Il compromesso è il tempo di ciclo, motivo per cui il processo è adatto a prodotti di grandi dimensioni, cavi e di volume medio-basso.
| Fattore | Stampaggio rotazionale | Stampaggio ad iniezione | Stampaggio per soffiaggio |
|---|---|---|---|
| Costo degli utensili | Da basso a moderato | Alto | Da moderato ad alto |
| Volume tipico | Da basso a medio | Molto alto | Alto |
| Dimensione massima della parte | Molto grande | Stampa limitata | Grande |
| Spessore parete variabile in uno stampo | Semplice | Difficile | Limitato |
| Inserti stampati e doppie pareti | Semplice | Assemblaggio aggiuntivo | Difficile |
| Tensioni residue nella parte | Molto basso | Altoer | Moderato |
Leggi la tabella come punto di partenza piuttosto che come verdetto. Molti progetti vengono decisi da un singolo dettaglio, come un inserto filettato che un altro processo non può posizionare.
Se vuoi sapere quanto è veramente avanzato uno stampatore rotazionale, guarda il negozio di stampi prima del forno. Gli strumenti determinano il livello di riscaldamento di una parte, la nitidezza della trama, il modo in cui la linea di giunzione si trova su una superficie curva e se un'estrusione filettata può essere modellata anziché maschiata in seguito.
La pratica moderna significa progettare lo stampo attorno al pezzo invece che attorno alla macchina. Gli utensili in alluminio pressofuso si riscaldano rapidamente per i prodotti a pareti sottili, mentre gli stampi in acciaio fabbricati durano più a lungo su volumi più elevati. Lo sfiato, la massa termica e la posizione della linea di giunzione vengono regolati in CAD prima del primo taglio e una texture o un logo inciso nella cavità elimina completamente la fase di post-stampaggio.
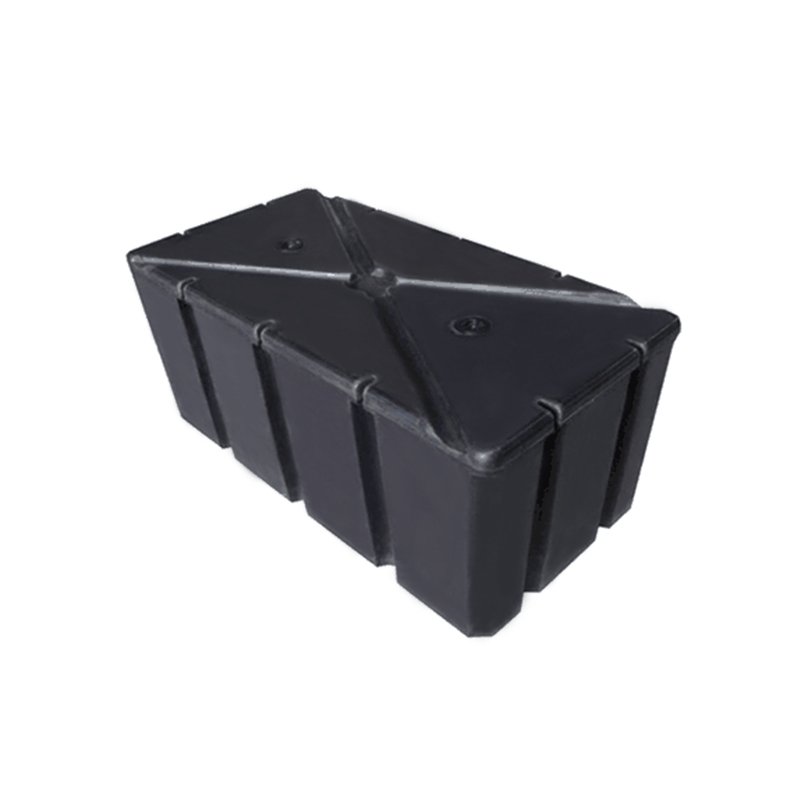
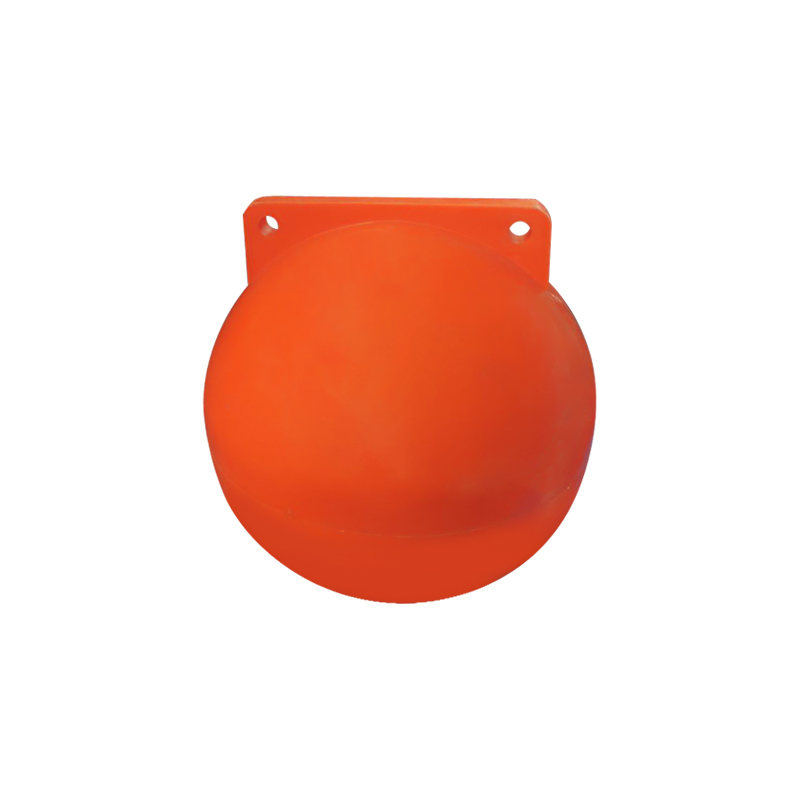
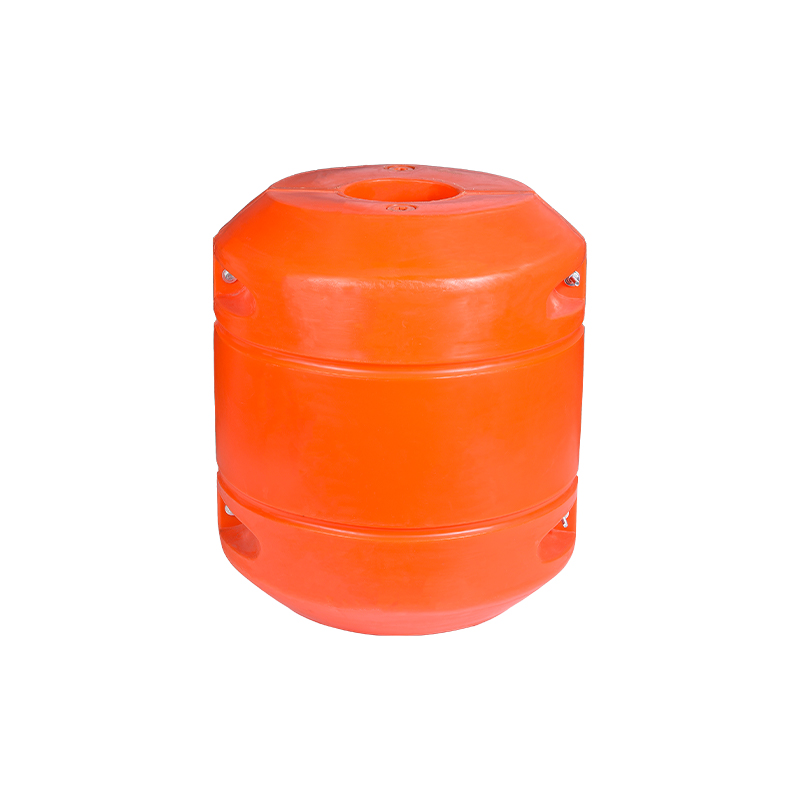
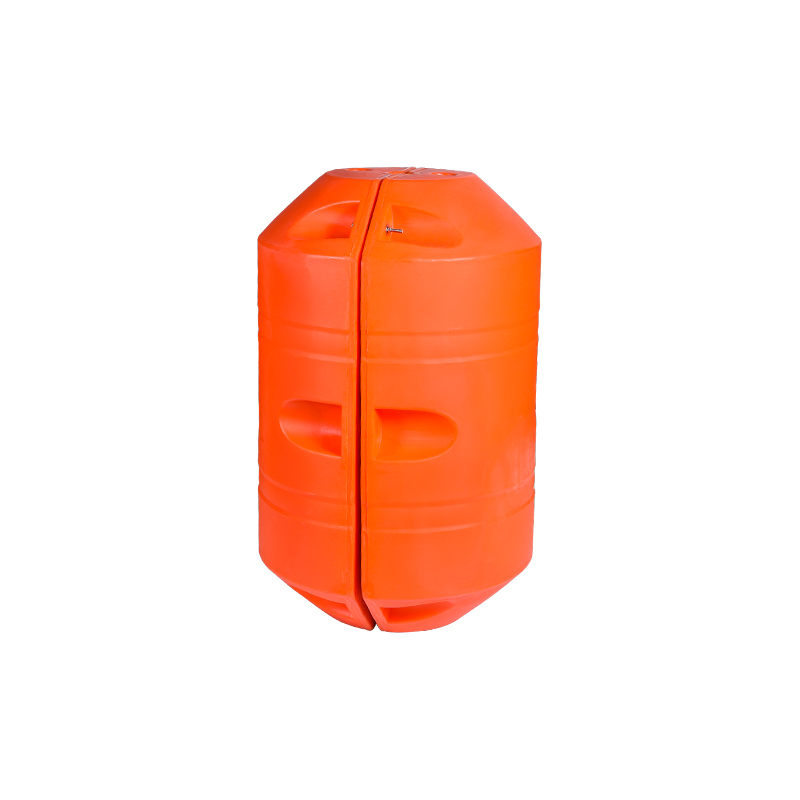
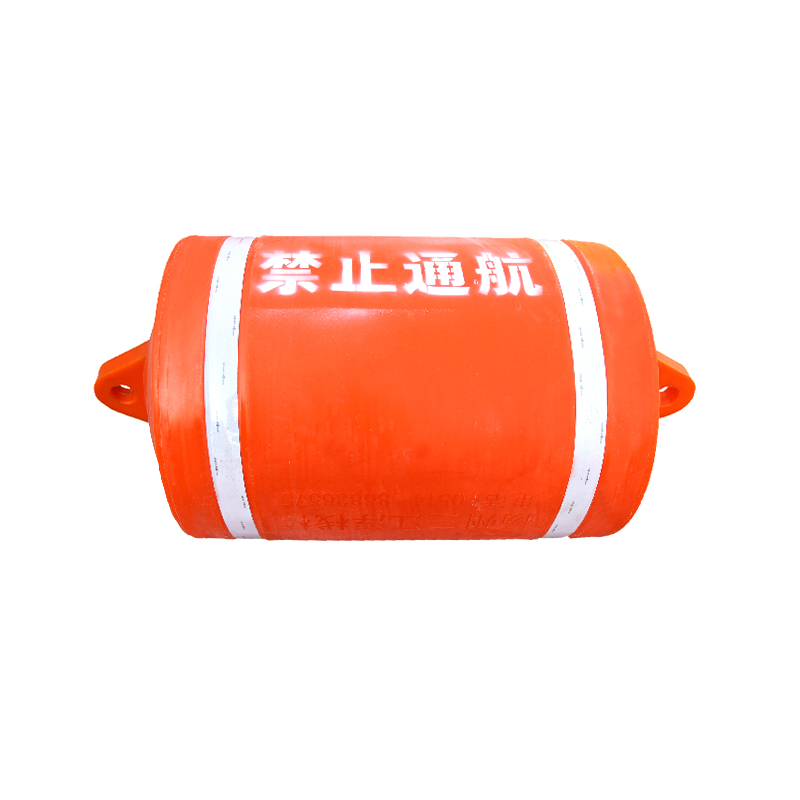
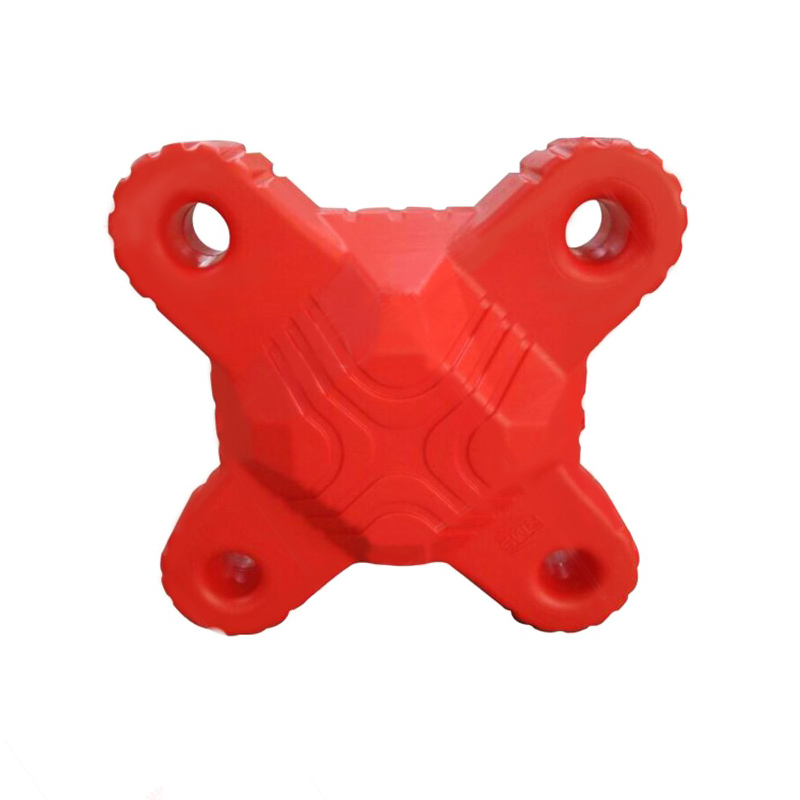
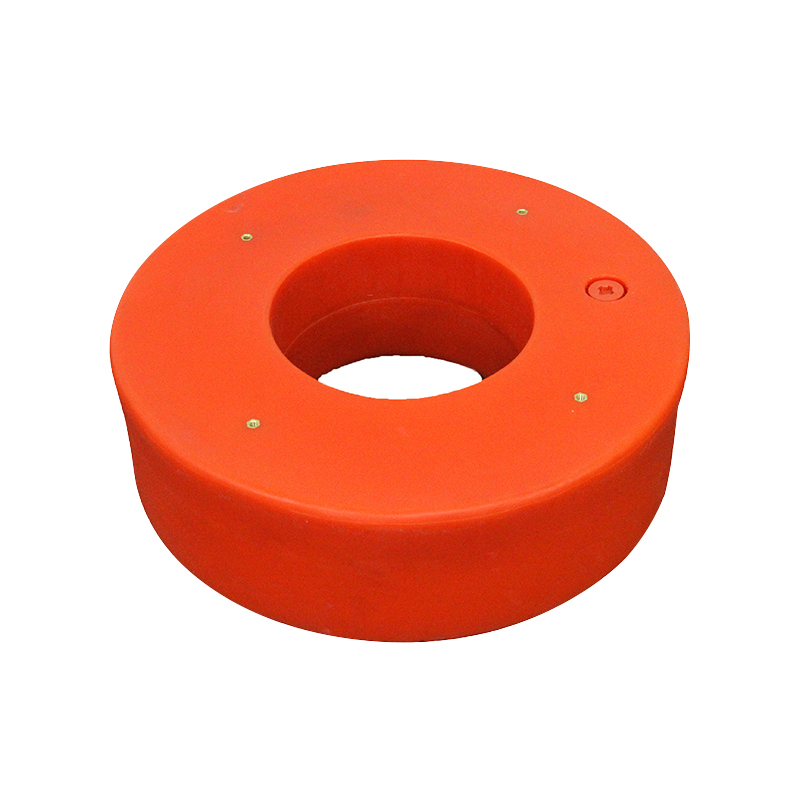
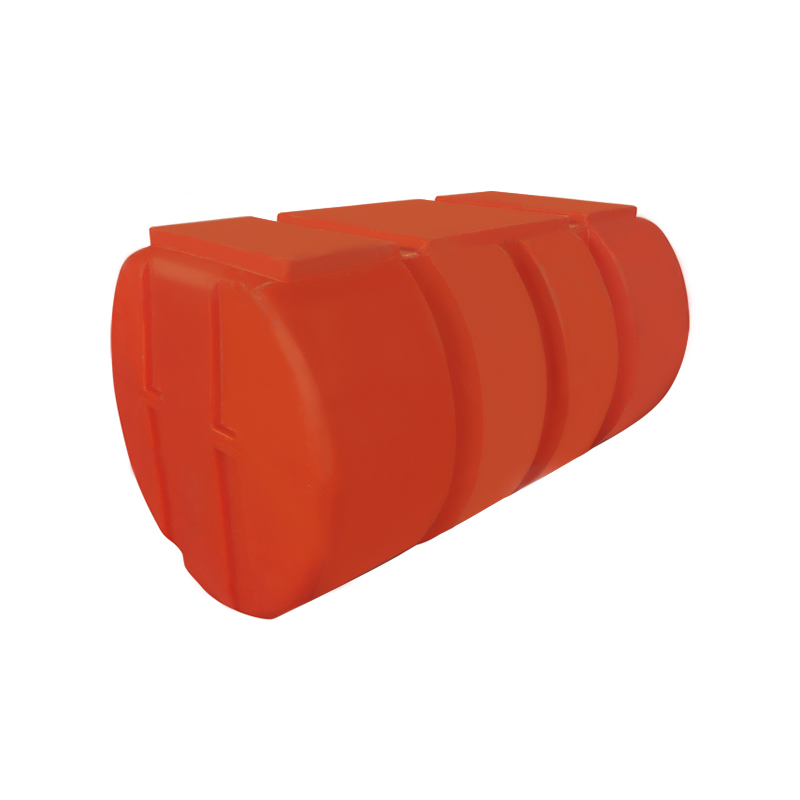
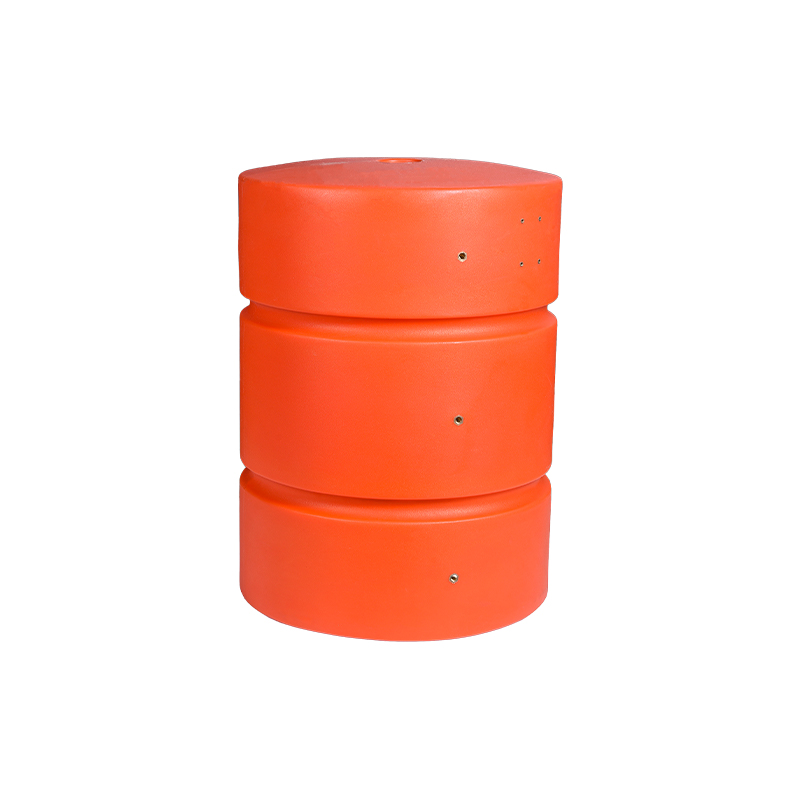
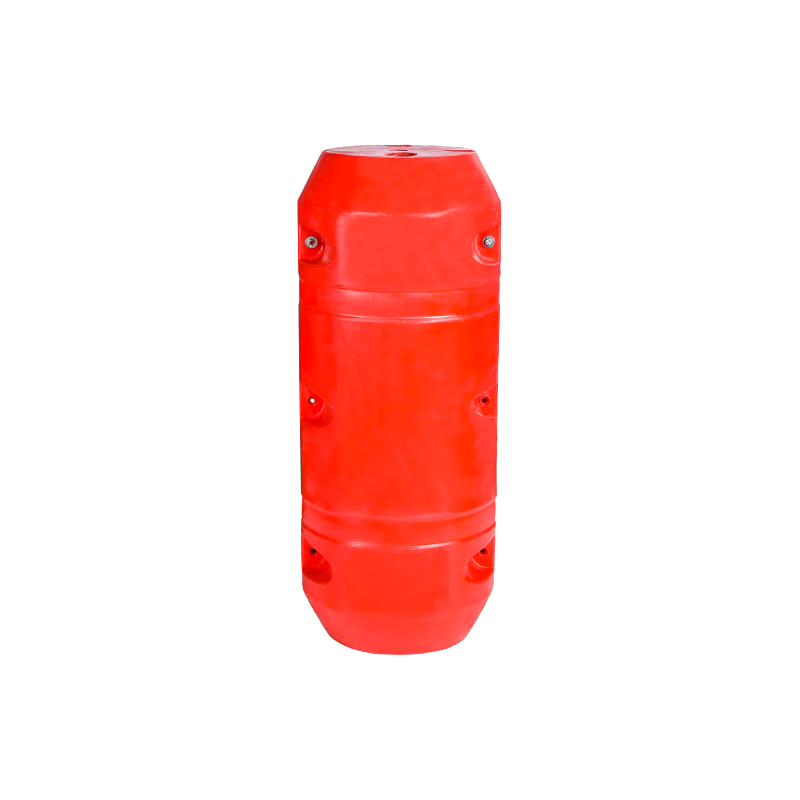
 Servizi di progettazione e sviluppo di stampi rotazionali Esplora la progettazione e lo sviluppo di stampi rotazionali per stampi flottanti, ad anello flottante e per pellicole di acciaio, con attrezzature e ricette di stampaggio gestite insieme. Visualizza il prodotto →
Il nostro sviluppo di stampi copre stampi flottanti rotazionali, stampi ad anello flottante e stampi per pellicole di acciaio, mantenendo la progettazione degli utensili e la ricetta di stampaggio sotto lo stesso tetto invece di dividerli tra i fornitori.
La maggior parte delle parti stampate in rotazionale sono ancora realizzate in polietilene lineare a bassa densità e questa non è una limitazione. L'LLDPE rimane resistente alle basse temperature, resiste a un'ampia gamma di sostanze chimiche e tollera gli impatti che potrebbero rompere una plastica rigida. I gradi più alti ora aggiungono stabilizzatori UV per una lunga esposizione all'esterno e una migliore resistenza agli urti per le parti che vengono maneggiate in modo approssimativo.
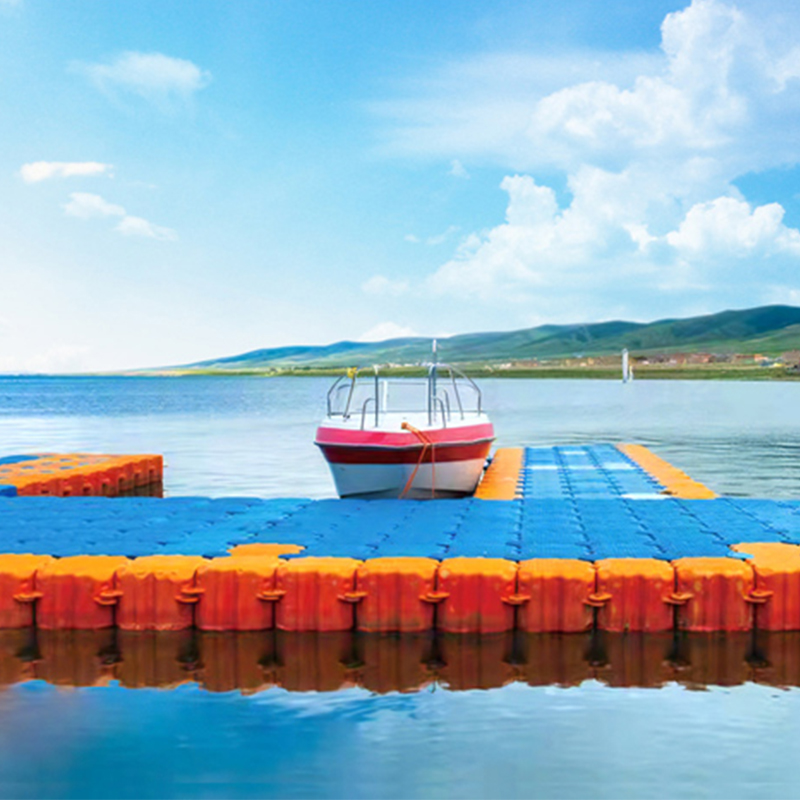
Due gusci modellati attorno ad uno strato di schiuma creano una struttura rigida senza rinforzi metallici. La stessa idea dà vita a scafi rigidi, serbatoi isolati e piattaforme galleggianti che mantengono la galleggiabilità anche se la pelle esterna viene perforata.
Gli inserti stampati sono uno dei vantaggi silenziosi del processo. Filettature metalliche, piastre di montaggio e interfacce a spina in ABS o PVC possono essere posizionate nello stampo e fissate alla parete durante il ciclo, in modo che la parte arrivi pronta per un tubo, un sensore o un interruttore di livello a galleggiante.
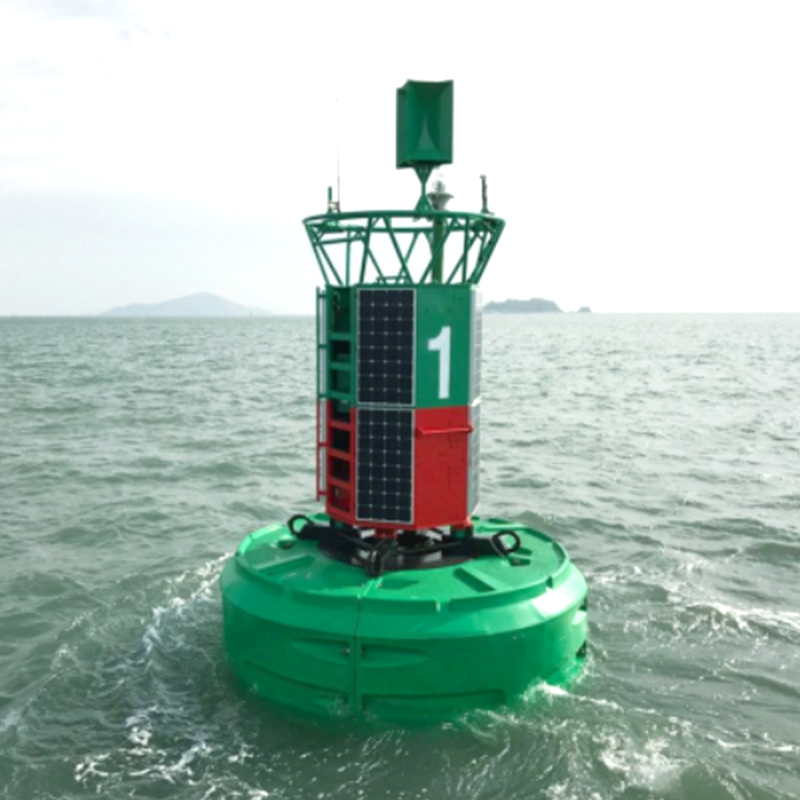
Gli esempi più convincenti sono industriali piuttosto che decorativi. Gli impianti di trattamento dell'acqua utilizzano serbatoi in PE a fondo conico e piatto per lo stoccaggio e il dosaggio, dove una parete svolge contemporaneamente il lavoro strutturale e la barriera chimica. Gli allevamenti di acquacoltura utilizzano serbatoi molto grandi e gruppi galleggianti in cui un singolo pezzo stampato sostituisce un telaio in acciaio saldato.
La corrosione esterna è il luogo in cui il processo guadagna la sua reputazione, motivo per cui manteniamo note tecniche perché le piattaforme galleggianti in LLDPE resistono alla corrosione in acqua salata e esposizione chimica.
La lunga durata è altrettanto importante nell'allevamento ittico, dove i serbatoi rimangono pieni anno dopo anno. Il ruolo a lungo termine dei barili di acquacoltura è un buon esempio di un prodotto stampato in rotazionale che resiste a diverse sostituzioni di un'alternativa più economica.
 Mattone a forma di T con filtro per denitrificazione a letto profondo LLDPE Un mattone filtrante a forma di T in LLDPE stampato in rotazionale per la denitrificazione e la filtrazione a letto profondo, aiutando gli impianti di depurazione a passare dal grado B al grado A. Visualizza il prodotto →
L’ingegneria ambientale ha spinto ulteriormente il processo. Un filtro a mattone per denitrificazione a letto profondo è un componente piccolo e altamente specifico, tuttavia le sue cavità, il percorso di carico e l'area di contatto con i media provengono tutti dallo stampo anziché dalla post-lavorazione.
Per gli acquirenti con un'idea di prodotto piuttosto che un articolo da catalogo, la domanda utile è quanto velocemente un progetto diventa una parte testata.
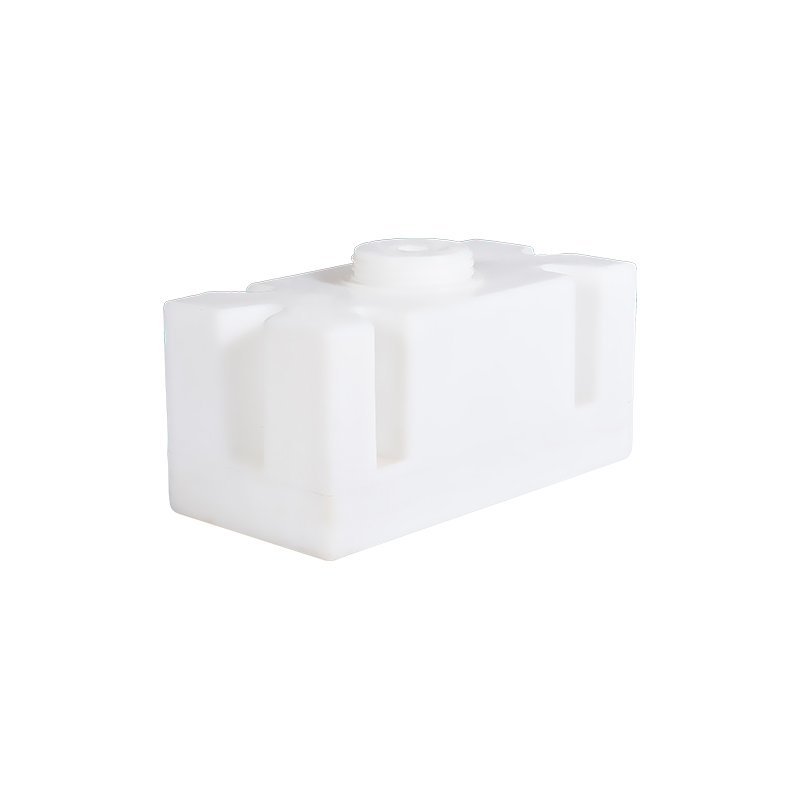
 Gusci e alloggiamenti per apparecchiature stampati in rotazionale personalizzati Per gli alloggiamenti di apparecchiature personalizzate, questi gusci in LLDPE/PE stampati in rotazionale offrono una protezione senza giunzioni e resistente agli urti e possono essere dimensionati, modellati, colorati e realizzati su ordinazione. Visualizza il prodotto →
Questo percorso è il modo in cui i gusci delle attrezzature, i serbatoi del carburante, i serbatoi dell'acqua dolce dei camper e i serbatoi dei prodotti fitosanitari finiscono nella stessa officina: condividono il processo e cambiano solo l'attrezzatura e la ricetta.
Quando si confrontano i fornitori, una piccola serie di domande separa i capaci dagli ottimisti.
L’innovazione in questo settore raramente è rumorosa. È una linea di giunzione migliore, una resina che sopravvive a cinque inverni, un inserto che risparmia una fase di saldatura o una curva di raffreddamento che mantiene rotondo un serbatoio da cinquemila litri. Se stai sviluppando un particolare e vuoi sapere se lo stampaggio rotazionale è la risposta giusta, inviaci il disegno e le condizioni di lavoro. Una risposta chiara, incluso un no secco quando il processo non è adatto, vale più di una brochure.

 villaggio wuyuqiao, città di Henghe, città di Cixi, provincia di Zhejiang
 +86-15257871220
 [email protected]
