


Notizia
Casa / Notizia / Novità del settore / Vantaggi e svantaggi dello stampaggio rotazionale: una guida pratica per l'acquirente
Immaginate un serbatoio di stoccaggio di sostanze chimiche da 5.000 litri in attesa in un impianto di trattamento delle acque reflue o un'apparecchiatura che deve sopravvivere a cadute ripetute in un'officina. Lo stampaggio rotazionale gestisce entrambi bene perché produce parti in un unico pezzo, senza giunture e prive di stress. Ma se hai bisogno dello stesso componente a 200.000 unità all’anno con tolleranze ristrette, il processo probabilmente costerà da solo. La decisione non riguarda quale processo sia il migliore, ma riguarda l'abbinamento del processo alla parte e al volume.
Ecco quindi la risposta pratica: lo stampaggio rotazionale offre bassi costi di attrezzatura, parti cave senza giunture ed eccellente resistenza agli urti, ma comporta anche tempi di ciclo lunghi, opzioni di materiali limitate e un controllo dimensionale più flessibile. Il resto di questo articolo spiega come questi compromessi si presentano in un'officina e in un ordine di acquisto.
Lo stampaggio rotazionale utilizza uno stampo metallico cavo. All'interno viene caricata la polvere polimerica, quindi lo stampo viene riscaldato ruotando su due assi a bassa velocità. La polvere si scioglie e riveste la superficie interna, formando un guscio cavo senza soluzione di continuità. Dopo che lo stampo si è raffreddato, la parte finita viene rimossa. L'intero ciclo viene eseguito a pressione atmosferica, motivo per cui gli utensili possono essere realizzati in alluminio o acciaio a prezzi accessibili anziché in acciaio per utensili temprato.
Il materiale utilizzato nella maggior parte delle parti stampate in rotazionale è LLDPE, sebbene alcune applicazioni richiedano HDPE o ABS. Il processo privilegia i materiali termoplastici che rimangono stabili durante la fase di riscaldamento a basso taglio e questo è uno dei motivi per cui l'elenco dei materiali è più breve rispetto a quello dello stampaggio a iniezione o per soffiaggio.
Queste sono le quattro fasi che sentirai descrivere da uno stampatore: preparazione dello stampo, riscaldamento e fusione, raffreddamento e sformatura. Ogni passaggio influisce sulla qualità finale, quindi un fornitore affidabile avrà punti di controllo chiari per la temperatura dello stampo e la velocità di rotazione.
La maggior parte delle affermazioni che vedrai sullo stampaggio rotazionale si riducono ad alcuni punti di forza ben documentati. Consideriamoli come farebbe un progettista o un responsabile degli acquisti.
Il più grande vantaggio strutturale è che la parte è un unico pezzo continuo. Un serbatoio di stoccaggio da 5000 litri realizzato mediante stampaggio rotazionale non ha linee di giunzione che possano diventare un fattore di stress. Significa anche che l'interno e l'esterno della parete si formano contemporaneamente, quindi un serbatoio utilizzato per prodotti chimici o acque reflue ottiene una qualità della parete costante dove conta di più.
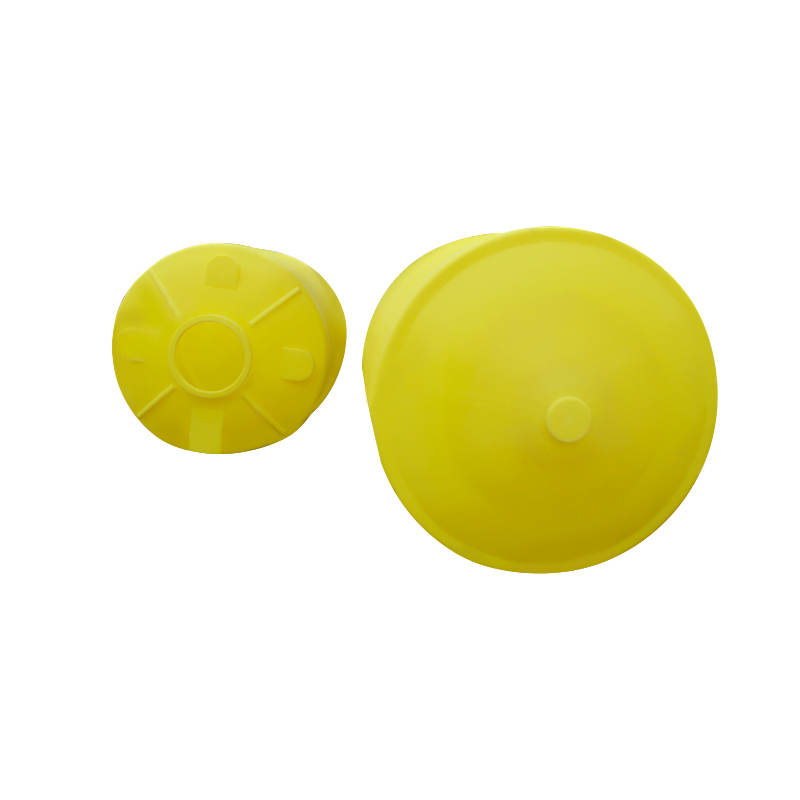 Serbatoio di stoccaggio in PE con fondo conico per applicazioni chimiche e acque reflue Questo serbatoio stampato in rotazionale da 5.000 litri è caratterizzato da una parete monopezzo senza giunzioni, che elimina le linee di divisione e garantisce uno spessore di parete costante. È adatto per il trattamento dell'acqua e lo stoccaggio di prodotti chimici dove sono richieste durabilità e resistenza alla corrosione. Visualizza il prodotto →
Gli stampi in alluminio possono spesso essere prodotti in poche settimane e costano una frazione degli strumenti metallici utilizzati nello stampaggio a iniezione. Ciò rende il processo interessante per cicli di produzione annuali compresi tra centinaia e poche migliaia, dove non è possibile giustificare un budget elevato per gli utensili ma si desidera comunque una parte in plastica durevole.
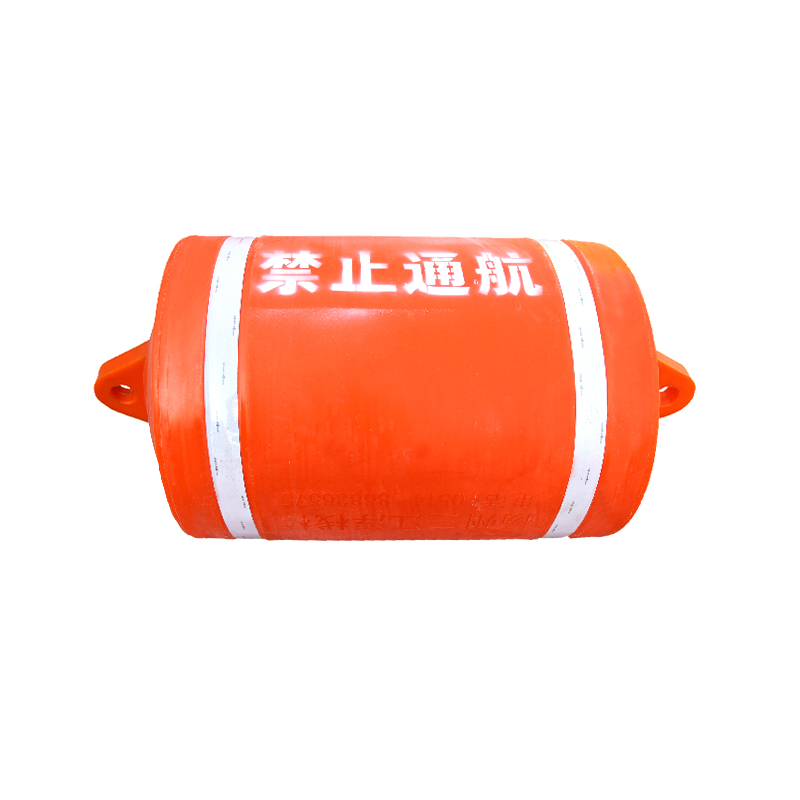
L'LLDPE ha un'elevata resistenza agli urti e il processo produce parti sostanzialmente prive di stress da stampaggio. Questa combinazione è il motivo per cui i serbatoi, le cassette degli attrezzi e i corpi galleggianti stampati in rotazionale sopravvivono a cadute, condizioni di congelamento e carichi costanti. Per un impianto che immagazzina sostanze chimiche per il dosaggio o un allevamento che conserva pesci vivi in contenitori, questa resilienza si traduce in costi di sostituzione inferiori.
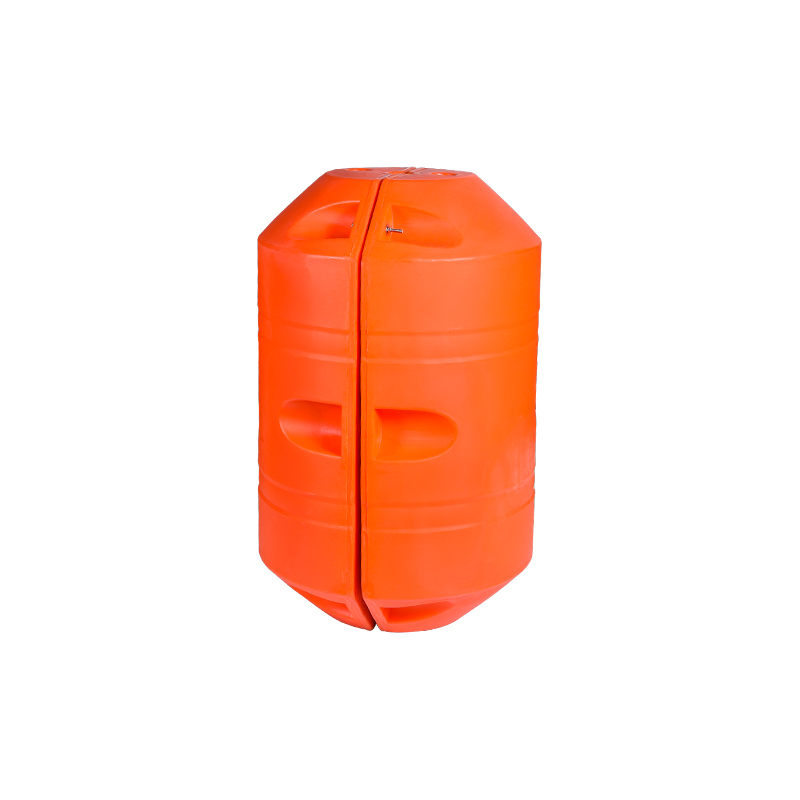
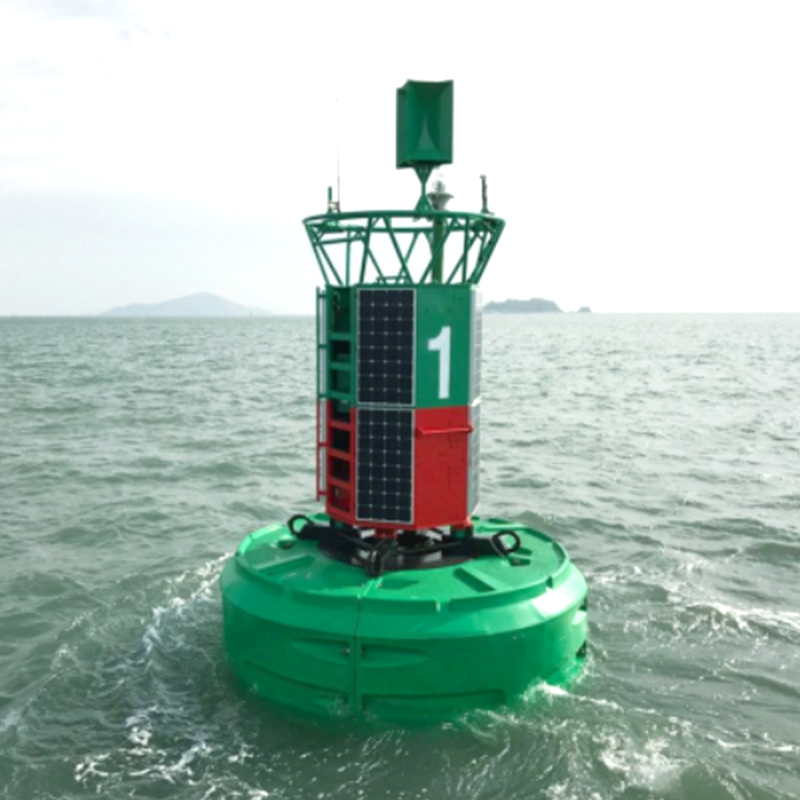
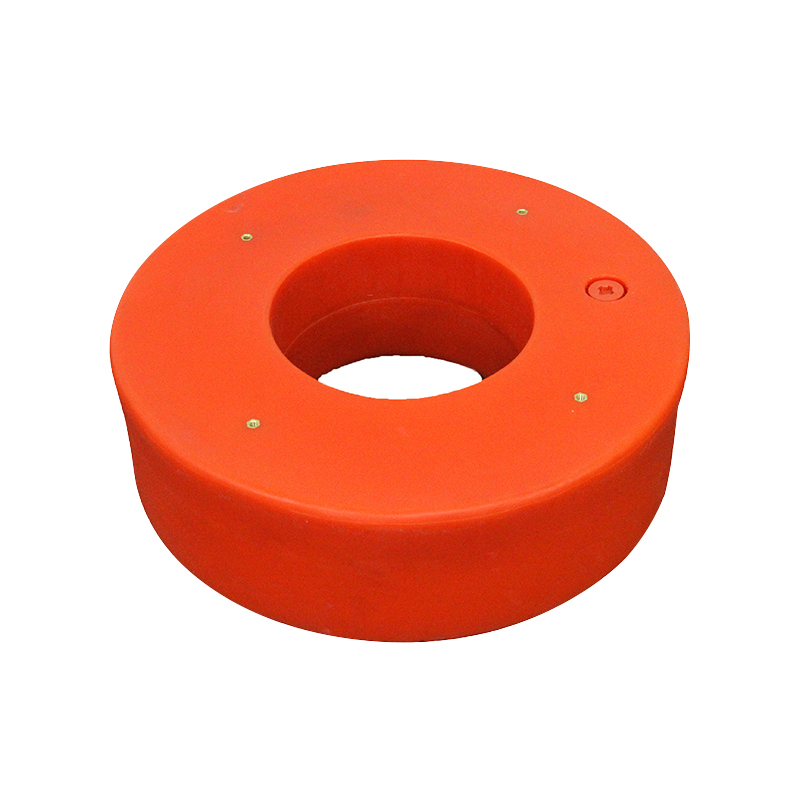
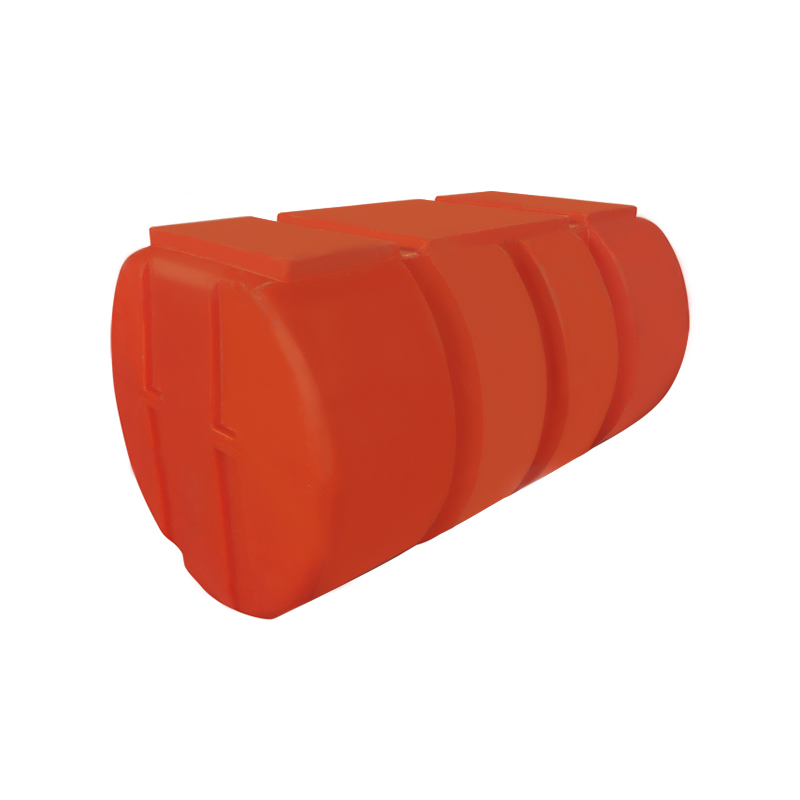
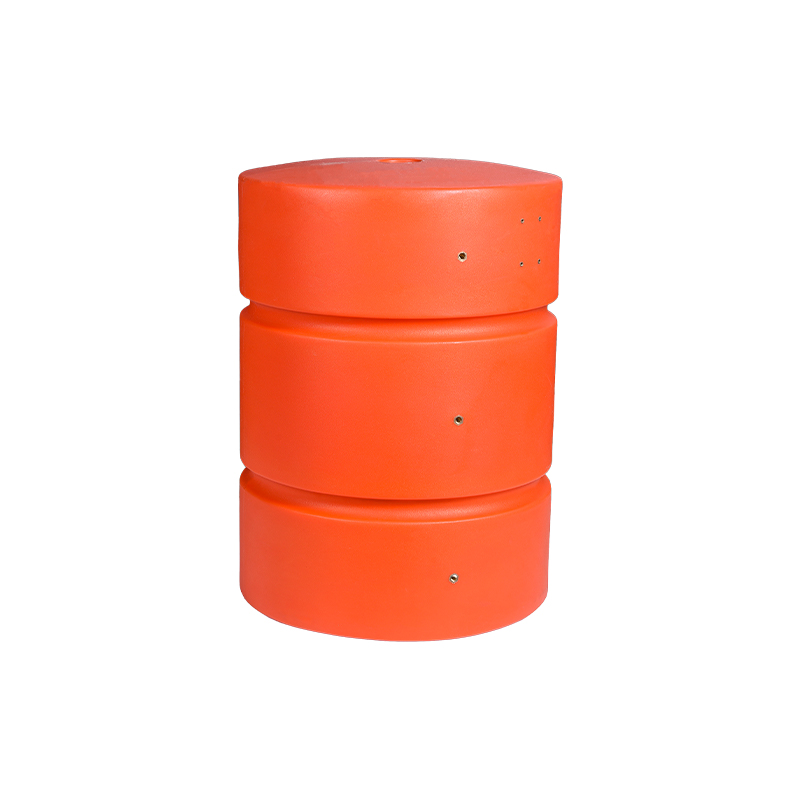
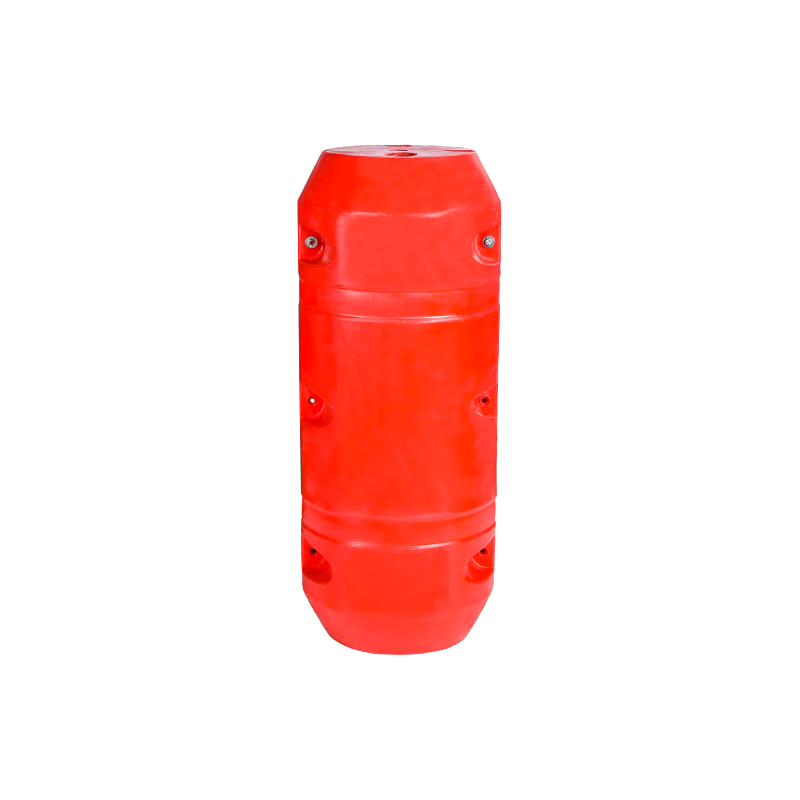
È possibile incorporare nervature, corpi a forma di tamburo o anche parti a doppia parete con inserti stampati. La rotazione biassiale copre angoli e rientranze meglio di quanto possa fare il soffiaggio. Ciò è particolarmente utile per alloggiamenti di attrezzature, serbatoi di carburante per veicoli e galleggianti marini dove la forma deve soddisfare esigenze sia strutturali che estetiche.
Ogni parte stampata a rotazione viene sottoposta a riscaldamento e raffreddamento che in genere richiedono decine di minuti. Lo stampaggio a iniezione può produrre una piccola parte paragonabile in pochi secondi. Se il tuo volume è grande, il costo di manodopera ed energia per unità cresce rapidamente. Questo è il motivo più comune per cui i progetti abbandonano lo stampaggio rotazionale.
Dominano LLDPE e PE. Sebbene siano disponibili alcuni gradi speciali, i tecnopolimeri ad alte prestazioni sono difficili da lavorare in questo modo. Se il tuo componente necessita di una resistenza chimica oltre l'intervallo del PE o di un funzionamento continuo ad alta temperatura oltre circa 80 gradi Celsius, potrebbe essere necessario considerare un processo diverso.
Lo spessore delle pareti è solitamente uniforme per natura, ma la dimensione della parte complessiva può variare maggiormente rispetto allo stampaggio a iniezione. Questo va bene per la maggior parte dei serbatoi e dei galleggianti, ma non per le parti che devono adattarsi a un preciso assemblaggio meccanico. È necessario pianificare gli accumuli di tolleranza fin dall'inizio.
Il caricamento della polvere, la movimentazione degli stampi e la finitura delle parti richiedono uno sforzo manuale. Per parti molto grandi, ciò è accettabile. Per le piccole parti realizzate in grandi volumi, diventa difficile competere con la parte del prezzo relativa alla manodopera.
Anche i prezzi dei materiali seguono l’andamento del petrolio greggio, quindi un accordo di fornitura a lungo termine può aiutare. Gli acquirenti con un budget annuale fisso dovrebbero chiedere una clausola di adeguamento del prezzo nel preventivo.
Quando acquisti una parte in plastica, di solito confronterai lo stampaggio rotazionale con lo stampaggio per soffiaggio o lo stampaggio a iniezione. Ogni processo ha un punto debole e la scelta giusta è spesso decisa dal volume e dalla forma.
| Criteri | Stampaggio rotazionale | Stampaggio per soffiaggio | Stampaggio ad iniezione |
|---|---|---|---|
| Costo degli utensili | Da basso a moderato | Moderato | Alto |
| Tempo di ciclo | Minuti per parte | Secondi a minuti | Secondi |
| Dimensione della parte | Parti cave molto grandi | Parti medie cave | Da piccolo a medio |
| Controllo dello spessore delle pareti | Uniforme per natura | Varia con il rapporto di soffiaggio | Controllo preciso |
| Volume annuo tipico | Da centinaia a migliaia | Da migliaia a decine di migliaia | Diecimila e più |
Per le attrezzature marine come i pontili galleggianti, le grandi dimensioni e la necessità di una struttura monopezzo resistente agli urti rendono lo stampaggio rotazionale una soluzione ideale. Puoi vederlo nell'esperienza del mondo reale di una piattaforma galleggiante LLDPE per stampaggio rotazionale ha una forte resistenza alla corrosione anche in acque salmastre e portuali. Lo stampaggio per soffiaggio è solitamente migliore quando è necessaria una produzione maggiore di bottiglie o contenitori di medie dimensioni inferiori a 200 litri con geometria semplice.
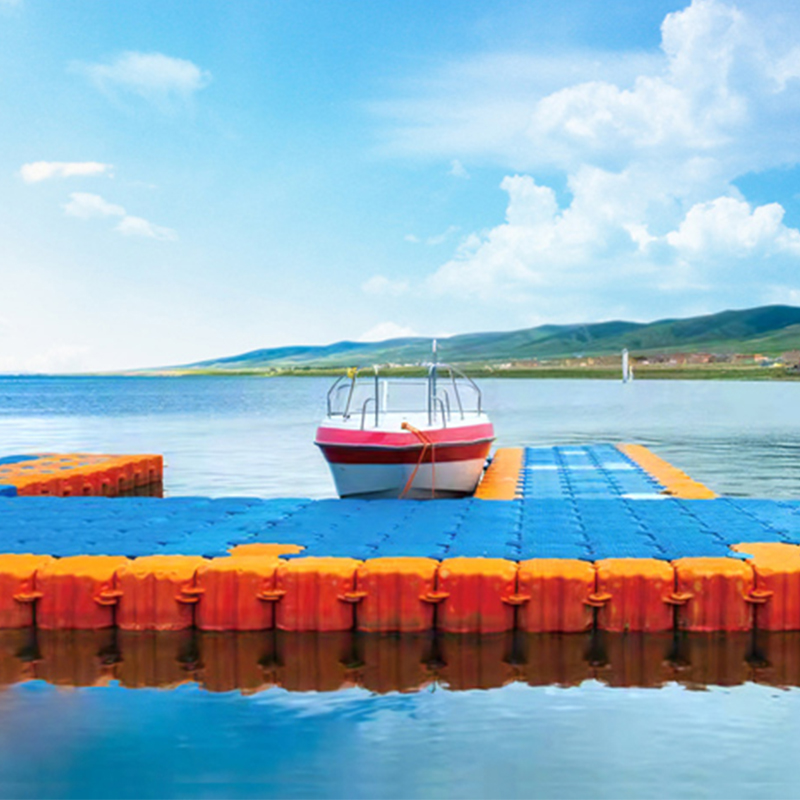 Piattaforma galleggiante in LLDPE stampata in rotazionale per uso marino e acquatico Realizzata in LLDPE, questa piattaforma galleggiante offre resistenza agli urti, resistenza alla corrosione e durata in acqua salmastra o portuale. Serve come base stabile per banchine, ponti galleggianti e attività acquatiche. Visualizza il prodotto →
Il modo giusto per valutare lo stampaggio rotazionale non è chiedersi se il processo sia buono o cattivo in generale. Poni invece queste cinque domande.
Per il lavoro OEM e di sviluppo si applicano gli stessi criteri. Un alloggiamento per apparecchiature personalizzato o un guscio protettivo possono trarre vantaggio da attrezzature a basso costo e tempi di consegna brevi quando il progetto lo consente.
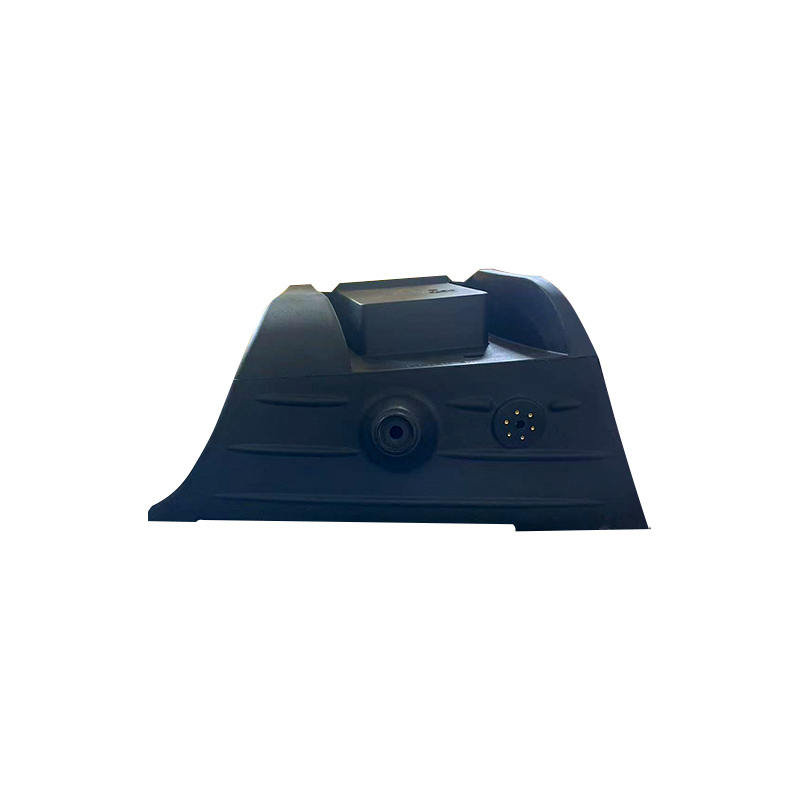
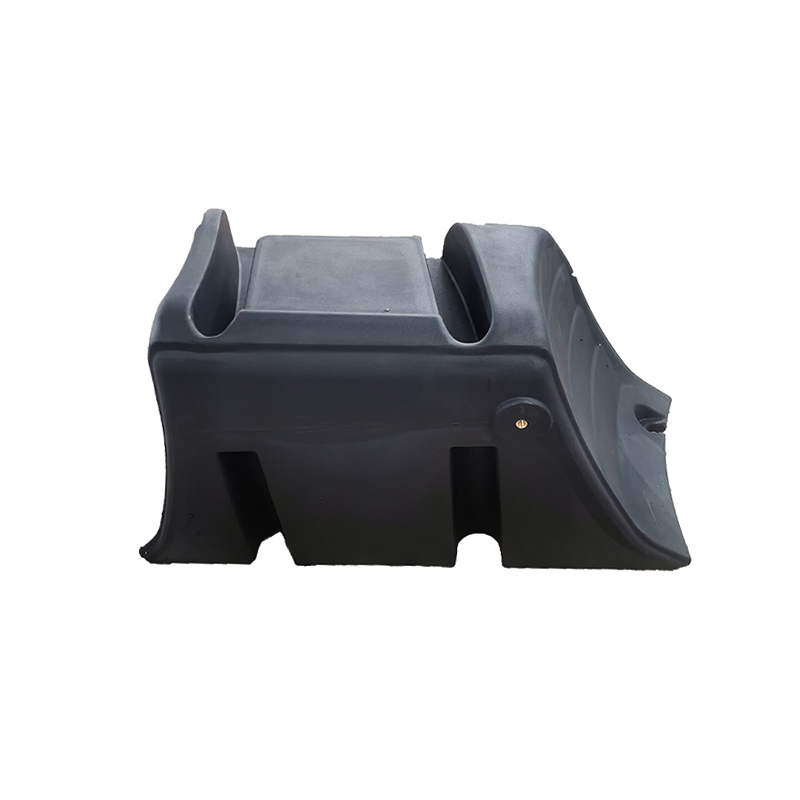 Guscio per attrezzatura per stampaggio rotazionale LLDPE per protezione esterna Questo guscio in LLDPE senza cuciture protegge i componenti interni da polvere, umidità e urti. Grazie al basso costo degli utensili e ai tempi di consegna brevi, è adatto a custodie personalizzate per macchinari e apparecchiature elettroniche in ambienti difficili. Visualizza il prodotto →
Lo stampaggio rotazionale è un processo affidabile quando sono necessarie parti in plastica grandi, cave e resistenti agli urti a bassi costi di lavorazione. Non è la risposta giusta per la produzione di massa ad alta velocità o per componenti con tolleranze strette. Gli acquirenti che conoscono il volume, le dimensioni del pezzo e l'ambiente di servizio prima di rivolgersi a uno stampatore otterranno il preventivo più utile.
Questo è esattamente il modo in cui si avvicina a questo problema anche un fornitore esperto di stampaggio rotazionale. Ti chiederanno prima del tuo volume, poi parleranno del design e del materiale. Un buon fornitore segnalerà anche quando un pezzo non è adatto al processo, perché in questo modo si evitano uno stampo costoso e un ciclo di produzione che non diventa mai economico. A Plastica Cixi Junyi , quella disciplina inizia con la prima conversazione sull'applicazione prevista.

 villaggio wuyuqiao, città di Henghe, città di Cixi, provincia di Zhejiang
 +86-15257871220
 [email protected]
