


Notizia
Casa / Notizia / Novità del settore / Cos'è lo stampaggio rotazionale? Una guida completa al processo, ai materiali e agli usi
Lo stampaggio rotazionale è uno di quei processi semplici da descrivere ma molto più difficili da eseguire bene. In parole povere, trasforma la polvere di plastica in parti cave e senza giunture ruotando lentamente uno stampo all’interno di un forno finché la polvere non si scioglie e ricopre la parete interna. Se avete mai immagazzinato acqua in uno spesso serbatoio verde, camminato lungo il pontile di un porto turistico o superato una barriera piena d'acqua in un cantiere stradale, avete già incontrato un prodotto stampato a rotazione.
Lo stampaggio rotazionale, chiamato anche rotomolding, rotocasting o rotomoulding a seconda di dove stai leggendo, è un processo a bassa pressione e ad alta temperatura per la realizzazione di articoli cavi in plastica. Una carica misurata di polimero finemente macinato entra in uno stampo cavo diviso, lo stampo viene chiuso e gira su due assi perpendicolari all'interno di un forno.
Man mano che lo strumento si riscalda, la polvere cade e si attacca alle superfici interne calde, sciogliendosi in strati fino a formare una pelle uniforme su tutta la cavità. Lo stampo si sposta quindi in una stazione di raffreddamento, sempre in rotazione, in modo che il pezzo mantenga la sua forma anziché cedere. Quando è sufficientemente freddo, lo stampo si apre ed il pezzo esce come un unico manufatto senza cuciture.
Vale la pena ricordare un dettaglio: lo spessore della parete è deciso dalla quantità di polvere caricata, non dallo stampo stesso, motivo per cui un unico strumento può spesso produrre più capacità.
Ogni lavoro segue la stessa sequenza, indipendentemente dal fatto che si tratti di un secchio dosatore da 40 litri o di un serbatoio di stoccaggio da 10.000 litri.
I tempi di ciclo sono più lunghi rispetto allo stampaggio a iniezione, spesso da venti minuti a un'ora a seconda delle dimensioni e del materiale, ma l'attrezzatura è più semplice e molto più economica. Per una parte cava di grandi dimensioni, questo compromesso di solito decide il progetto.
Non tutte le materie plastiche sono adatte al processo. La resina deve sopravvivere alla macinazione in polvere e al riscaldamento attraverso un lungo ciclo senza degradarsi, quindi l'elenco è più breve di quanto molte persone si aspettino.
Gli additivi contano tanto quanto la resina di base. Per l'uso finale vengono scelti stabilizzanti UV, masterbatch coloranti e agenti antistatici, perché un acquario esposto al sole per quindici anni necessita di una formulazione diversa da una boa immersa nell'acqua salata.
A causa del modo in cui funziona il processo, i prodotti stampati a rotazione condividono una serie di tratti riconoscibili.
È utile vedere lo stampaggio rotazionale accanto ai suoi due parenti più stretti. La tabella seguente è una guida approssimativa piuttosto che una regola, poiché le dimensioni delle parti e la quantità dell'ordine modificano notevolmente i numeri.
| Processo | Spessore tipico della parete | Costo degli utensili | Più adatto a |
|---|---|---|---|
| Stampaggio rotazionale | Da 3 a 12 mm, anche ovunque | Da basso a moderato | Parti cave di grandi dimensioni, volumi da bassi a medi |
| Stampaggio ad iniezione | Da 1 a 4 mm, varia in base al modello | Alto | Parti piccole, dettagliate e ad alto volume |
| Stampaggio per soffiaggio | da 0,5 a 3 mm | Moderato | Bottiglie, barattoli e contenitori sottili |
Il riassunto pratico: lo stampaggio rotazionale è vincente quando hai bisogno di un pezzo cavo di grandi dimensioni con una parete spessa e resistente e non puoi giustificare un costoso utensile in acciaio. Non è adatto a componenti piccoli e altamente dettagliati realizzati in milioni.
Poiché il processo gestisce così bene le forme cave di grandi dimensioni, le parti stampate in rotazionale compaiono in più posti di quanto la maggior parte delle persone si aspetti.
Il trattamento delle acque è un buon esempio. Un serbatoio di stoccaggio in PE a fondo conico è stampato come un unico pezzo, con una parete spessa resistente alla corrosione, un cono formato integralmente e senza giunti che possono perdere.
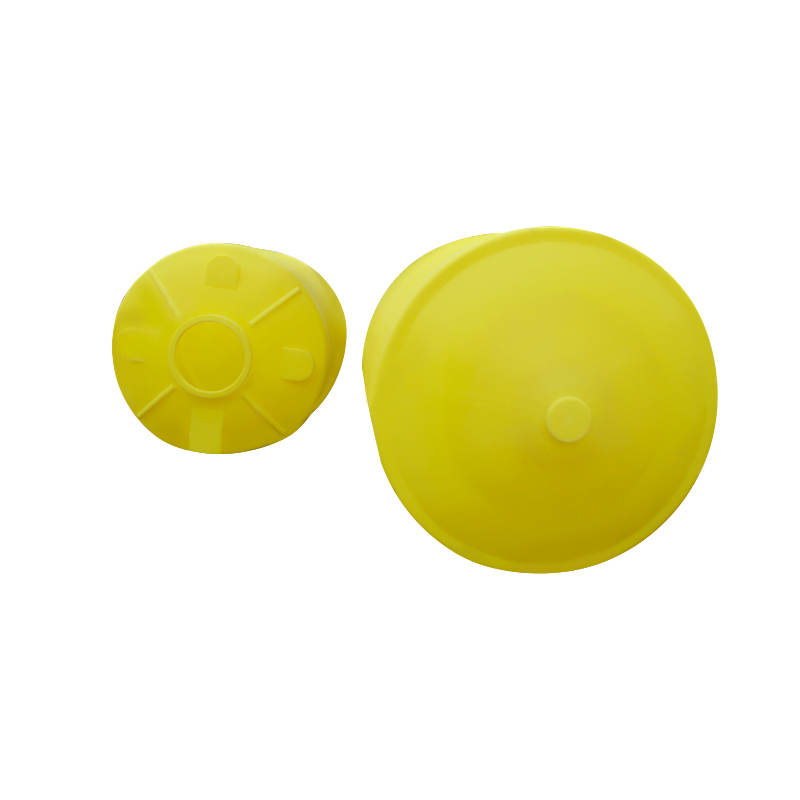 Serbatoio di stoccaggio in PE con fondo conico CPT-5000L utilizzato nel trattamento delle acque, nella protezione ambientale, nell'elettronica, nell'industria chimica, nell'alimentazione, nella medicina, nell'edilizia e in altri settori Visualizza il prodotto →
I prodotti galleggianti seguono la stessa logica. Il polietilene non si corrode in acqua salata, quindi i galleggianti cavi e riempiti di schiuma rimangono utilizzabili per anni nei porti e negli allevamenti ittici. Ne abbiamo parlato più dettagliatamente in un breve articolo su perché le piattaforme galleggianti in LLDPE resistono alla corrosione .
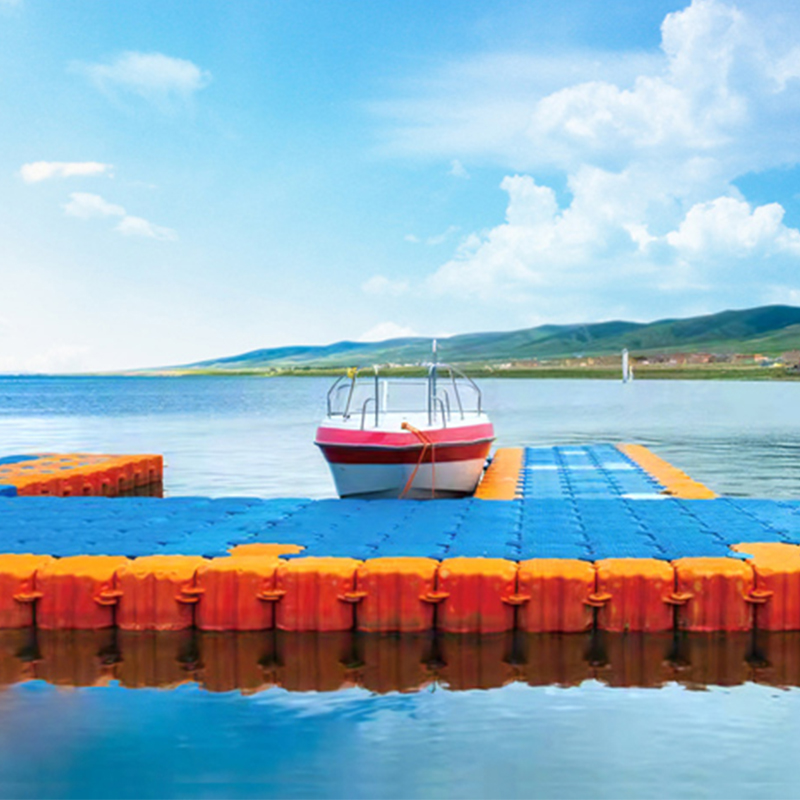 Piattaforma galleggiante LLDPE per stampaggio rotazionale Cixi Junyi Plastic Co., Ltd., sin dalla sua fondazione nel 2007, ha sede a Cixi, Zhejiang, conosciuta come la città natale dello stampaggio rotazionale. L'azienda è strategica... Visualizza il prodotto →
Molti progetti non partono da un catalogo. Iniziano con uno schizzo, un campione o un problema che nessun prodotto standard risolve. In questi casi il lavoro inizia al tavolo da disegno: lo spessore della parete, la disposizione delle nervature, il posizionamento dell'inserto e la linea di divisione dello stampo vengono decisi insieme, perché un cambiamento in uno di solito forza un cambiamento in un altro.
L'attrezzaggio è il luogo in cui lo stampaggio rotazionale è più tollerante. Gli stampi in alluminio costano una frazione di uno strumento di iniezione rigido, quindi un primo ordine modesto può ancora avere senso e lo stesso stampo può essere eseguito nuovamente in seguito man mano che i volumi aumentano. Il lavoro di sviluppo e OEM costituisce una parte importante di ciò che facciamo ed è trattato in modo più dettagliato di seguito parti stampate in rotazionale personalizzate e lavorazione OEM .
Un serbatoio del carburante è un tipico esempio: una forma esterna complessa, deflettori interni e raccordi stampati, prodotti come un unico stampaggio senza tensioni invece che come un assieme saldato.
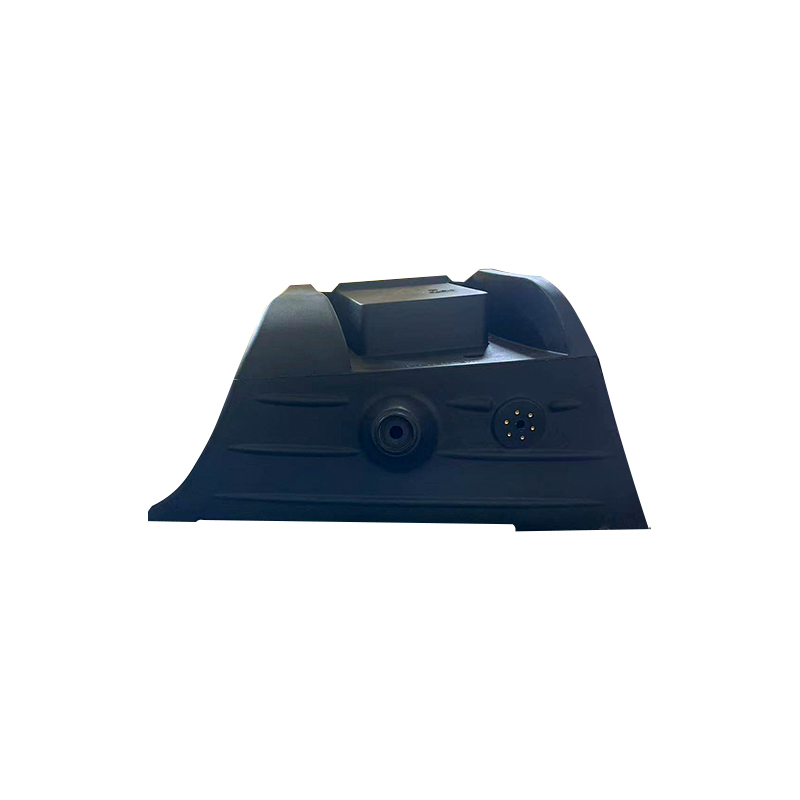 Serbatoio carburante in plastica LLDPE stampata in rotazionale Contenitori utilizzati per conservare liquidi Visualizza il prodotto →
Produciamo prodotti mediante stampaggio rotazionale dal 2007, a Cixi, una città sulla costa orientale della Cina che la gente qui ama chiamare la città natale dello stampaggio rotazionale. Il nostro laboratorio si trova a circa due chilometri dalla stazione ferroviaria ad alta velocità di Yuyao Nord e a circa quindici chilometri dal ponte della baia di Hangzhou, il che semplifica le visite e le spedizioni.
Nel corso degli anni abbiamo imparato che la maggior parte del mestiere risiede nei dettagli che nessuno vede: quanto uniformemente viene caricata la polvere, quanto delicatamente lo stampo viene raffreddato e con quanta cura viene posizionato un raccordo prima che lo strumento sia finito. Queste scelte decidono se un carro armato dura quindici o cinque anni. Costruiamo i nostri stampi, produciamo prodotti standard per il trattamento delle acque e l'acquacoltura e ci occupiamo di lavori personalizzati per i clienti che necessitano di qualcosa che ancora non esiste.
Quindi, per rispondere direttamente alla domanda: lo stampaggio rotazionale è un processo a bassa pressione che trasforma la polvere di plastica in prodotti cavi, senza giunture e privi di stress, da un secchio di dosaggio da 40 litri a un serbatoio di stoccaggio da 10.000 litri. Non è il metodo più veloce né il più preciso, ma per parti grandi, resistenti e impermeabili realizzate in volumi ragionevoli, pochi processi si avvicinano.

 villaggio wuyuqiao, città di Henghe, città di Cixi, provincia di Zhejiang
 +86-15257871220
 [email protected]
